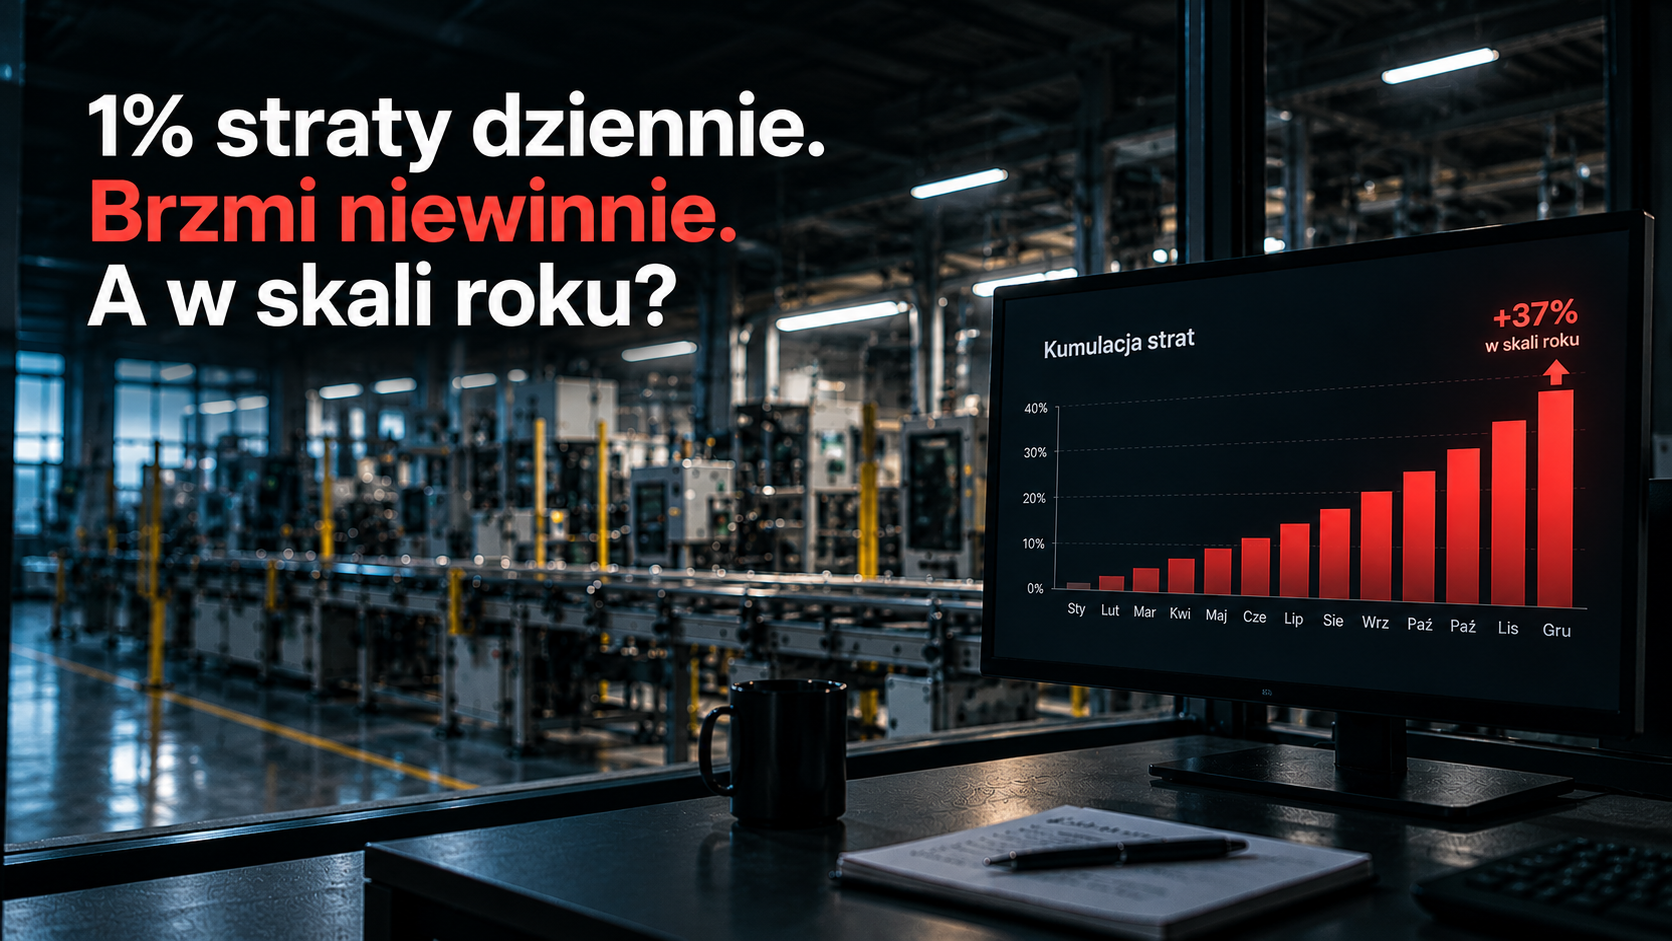


1% straty dziennie. Brzmi niewinnie. A w skali roku?
Kilka minut postoju.
Maszyna pracująca przez chwilę na biegu jałowym.
Nieco wyższe zużycie energii.
Krótki mikroprzestój, po którym produkcja rusza dalej.
Cykl dłuższy od zakładanego o kilka sekund.
Na jednej zmianie żadna z tych sytuacji nie wygląda szczególnie groźnie.
I właśnie dlatego małe straty w produkcji są tak łatwe do zaakceptowania.
Problem pojawia się wtedy, gdy przestajemy patrzeć na pojedyncze zdarzenie i zaczynamy analizować jego częstotliwość.
Bo strata trwająca trzy minuty nie musi być dużym problemem.
Ale trzy minuty powtarzające się kilkanaście razy dziennie, na kilku maszynach, przez 250 dni produkcyjnych w roku?
To już zupełnie inna skala.
Dlatego zamiast pytać:
„Czy to duża strata?”
warto zacząć od innego pytania:
„Jak często się powtarza?”
Dlaczego małe straty w produkcji są tak niebezpieczne?
Duża awaria jest widoczna.
Maszyna staje na kilka godzin, pojawia się alarm, utrzymanie ruchu rozpoczyna interwencję, a informacja szybko dociera do kierownika produkcji.
Nikt nie ma wątpliwości, że zakład traci.
Znacznie trudniejsze do zauważenia są zdarzenia, które pojedynczo wydają się nieistotne.
Na przykład:
90 sekund oczekiwania na materiał,
trzy minuty regulacji,
chwilowe zatrzymanie transportera,
krótki brak operatora,
kilkuminutowy bieg jałowy,
cykl produkcyjny wydłużony o kilka sekund,
urządzenie pracujące podczas przerwy,
dodatkowe zużycie energii, które nie powoduje alarmu.
Produkcja po chwili wraca do normy.
Nikt nie zgłasza awarii.
Nie ma potrzeby wzywania serwisu.
A po kilku minutach często nikt już o zdarzeniu nie pamięta.
Tylko że strata nie znika.
Jeżeli takie sytuacje powtarzają się regularnie, zaczynają wpływać na dostępność, wydajność, zużycie energii i ostateczny koszt produkcji.
Co naprawdę oznacza 1% straty?
Jeden procent wygląda niewinnie.
Ale warto przeliczyć go na rzeczywisty czas.
Załóżmy, że jedna maszyna jest planowo dostępna przez:
250 dni × 8 godzin = 2000 godzin rocznie.
1% tego czasu to:
20 godzin.
Czyli ponad dwie pełne ośmiogodzinne zmiany.
Jeżeli zakład pracuje w systemie trzyzmianowym i maszyna jest dostępna przez około 6000 godzin rocznie, 1% oznacza już:
60 godzin utraconego czasu.
To ponad siedem pełnych ośmiogodzinnych zmian.
I nadal mówimy tylko o jednej maszynie.
Jeżeli podobna strata występuje na dziesięciu urządzeniach, zaczyna być jasne, dlaczego niewielkie różnice w codziennej pracy mogą mieć duży wpływ na wynik całego zakładu.
Nie dlatego, że pojedyncze zdarzenie jest ogromne.
Dlatego, że jest powtarzalne.
Mikroprzestój trwa chwilę. Jego koszt może zostać na cały rok
Jednym z najlepszych przykładów są mikroprzestoje.
To krótkie zatrzymania maszyny lub linii, które często trwają zbyt krótko, aby ktoś potraktował je jak klasyczną awarię.
Linia zatrzymuje się.
Operator poprawia element.
Produkcja rusza.
Całość trwa dwie minuty.
Problem rozwiązany?
Niekoniecznie.
Jeżeli identyczne zatrzymanie występuje 12 razy podczas zmiany, tracimy już:
24 minuty dziennie.
Przy 250 dniach produkcji daje to:
6000 minut, czyli 100 godzin rocznie.
A nadal mówimy o pozornie niegroźnym, dwuminutowym zdarzeniu.
Dlatego w analizie strat czas pojedynczego przestoju to tylko połowa informacji.
Druga połowa to częstotliwość.
To właśnie powtarzalność pozwala ustalić, czym warto zająć się w pierwszej kolejności.
Excel może takich strat po prostu nie zobaczyć
Problem dodatkowo rośnie, kiedy dane o produkcji są zbierane ręcznie.
Operator po zakończeniu zmiany wpisuje:
czas pracy,
dłuższe przestoje,
liczbę wyprodukowanych sztuk,
braki.
Czy po ośmiu godzinach będzie pamiętał każde 90-sekundowe zatrzymanie?
Raczej nie.
A nawet jeśli zauważył kilka takich zdarzeń, może potraktować je jako normalny element procesu.
W efekcie raport pokazuje duże przestoje, ale pomija dziesiątki krótkich strat.
Produkcja nie realizuje założonego wyniku, jednak w danych trudno znaleźć wyraźną przyczynę.
To jeden z powodów, dla których automatyczny monitoring produkcji ma tak dużą wartość.
System widzi nie tylko awarię trwającą godzinę.
Widzą również kolejne krótkie zatrzymania, których człowiek zwyczajnie nie zapisuje.
LINK WEWNĘTRZNY: „Mikroprzestoje w produkcji – dlaczego OEE z Excela nie pokazuje całej prawdy?”
Nie każda strata oznacza zatrzymanie maszyny
Kiedy mówimy o stratach produkcyjnych, naturalnie myślimy o przestojach.
Ale linia może tracić również wtedy, gdy formalnie cały czas pracuje.
Przykład?
Zakładany czas cyklu wynosi 30 sekund.
Rzeczywisty średni czas to 31 sekund.
Jedna sekunda różnicy wydaje się praktycznie niezauważalna.
Ale przy 10 000 cykli oznacza już:
10 000 sekund różnicy, czyli prawie 2 godziny i 47 minut.
Maszyna nie miała awarii.
Nie było dużego postoju.
Linia pracowała.
A mimo to jej rzeczywista wydajność była niższa od potencjalnej.
Takie straty są szczególnie trudne do wychwycenia bez danych zbieranych bezpośrednio z procesu.
OEE pokaże spadek. Ale trzeba jeszcze wiedzieć, skąd się wziął
Wskaźnik OEE pomaga zobaczyć, że efektywność linii spadła.
To bardzo użyteczna informacja.
Ale sama wartość KPI nie wystarczy do optymalizacji.
Jeżeli OEE spadło z 75% do 72%, nadal musimy ustalić dlaczego.
Czy wzrosła liczba przestojów?
Czy pojawiło się więcej mikroprzestojów?
Czy pogorszył się rzeczywisty czas cyklu?
Czy zwiększyła się liczba braków?
Czy linia częściej czekała na materiał?
Dopiero zejście z poziomu wskaźnika do konkretnych zdarzeń pozwala zdecydować, co należy poprawić.
Dlatego dobry monitoring produkcji nie powinien kończyć się na jednym KPI.
Powinien pozwalać przejść od:
„OEE spadło”
do:
„OEE spadło, ponieważ ten konkretny typ zatrzymania wystąpił 47 razy podczas ostatniego tygodnia”.
LINK WEWNĘTRZNY: „Masz OEE. Ale czy wiesz, dlaczego jest takie, a nie inne?”
G-SENSE MES: zamiast zgadywać, policz częstotliwość strat
Właśnie w tym miejscu przydatny staje się system MES.
G-SENSE MES zbiera dane produkcyjne na bieżąco i automatycznie analizuje między innymi:
OEE,
dostępność,
wydajność,
jakość,
rzeczywisty czas cyklu,
mikroprzestoje,
przyczyny zatrzymań,
liczbę dobrych sztuk i braków.
Operator może wskazać przyczynę przestoju bezpośrednio na terminalu, a kierownik produkcji otrzymuje dane, które można analizować według maszyny, linii, zmiany czy okresu.
Najważniejsze jest jednak to, że system pozwala zobaczyć powtarzalność.
Bo informacja:
„Brak materiału spowodował czterominutowy postój”
jest użyteczna.
Ale znacznie bardziej użyteczna jest informacja:
„Brak materiału odpowiadał za 43 zatrzymania i łącznie 172 minuty straty w ostatnim miesiącu”.
Pierwsza opisuje zdarzenie.
Druga daje podstawę do podjęcia decyzji.
LINK WEWNĘTRZNY: G-SENSE MES – monitoring OEE i produkcji w czasie rzeczywistym.
Małe straty występują również w energii
Ta sama zasada dotyczy energii.
Urządzenie pobierające niepotrzebnie kilka kilowatów przez kilka minut może nie wzbudzać zainteresowania.
Na miesięcznej fakturze trudno zauważyć jedno konkretne zdarzenie.
Ale co, jeżeli maszyna pozostaje na biegu jałowym przez 30 minut każdego dnia?
Załóżmy dla prostego przykładu, że podczas takiego postoju pobiera 15 kW.
30 minut dziennie oznacza:
7,5 kWh dziennie.
Przy 250 dniach pracy:
1875 kWh rocznie.
I ponownie — mówimy o jednej maszynie i tylko jednym źródle strat.
Jeżeli podobne zachowanie występuje na kilku lub kilkunastu odbiornikach, zużycie zaczyna się sumować.
Dlatego analiza rachunku za energię jest ważna, ale sama faktura nie odpowie na pytanie:
która maszyna i kiedy zużyła energię bezproduktywnie?
Do tego potrzebujemy danych na poziomie poszczególnych urządzeń.
Bieg jałowy ma podwójny koszt
Bieg jałowy jest szczególnym rodzajem straty, ponieważ może wpływać jednocześnie na dwa obszary.
Po pierwsze:
nie produkujemy.
Po drugie:
nadal zużywamy energię.
Maszyna może nie realizować procesu, ale nadal pracują:
silniki,
pompy,
wentylatory,
układy hydrauliczne,
ogrzewanie,
chłodzenie,
instalacje pomocnicze.
W efekcie strata nie dotyczy wyłącznie wydajności.
Dotyczy również kosztu energii przypadającego na produkt.
Jeżeli chcemy rzeczywiście poprawiać rentowność procesu, warto więc patrzeć jednocześnie na dane produkcyjne i energetyczne.
Panoramic Power pozwala zobaczyć energię na poziomie urządzenia
Do analizy takich strat można wykorzystać system Panoramic Power.
Bezprzewodowe czujniki pozwalają monitorować pobór energii na poziomie poszczególnych urządzeń i obserwować ich profile pracy w czasie.
Dzięki temu zamiast jednej wartości dla całego zakładu można sprawdzić:
kiedy urządzenie pracowało,
jak zmieniał się pobór,
czy energia była zużywana poza produkcją,
czy jeden odbiornik zachowuje się inaczej od podobnego urządzenia,
czy profil zużycia zmienił się względem wcześniejszego okresu.
Właśnie taki poziom szczegółowości pozwala znaleźć straty, które w całkowitym rachunku pozostają niewidoczne.
LINK WEWNĘTRZNY: Monitoring zużycia energii
LINK WEWNĘTRZNY: Panoramic Power – monitoring energii w czasie rzeczywistym
Największa strata nie zawsze powinna być pierwsza na liście
To ważna rzecz w analizie danych.
Intuicyjnie chcemy zacząć od największego pojedynczego problemu.
Ale nie zawsze będzie to najlepsza kolejność.
Załóżmy, że w ciągu miesiąca wystąpiły dwa rodzaje przestojów.
Problem A
Jedna awaria trwała 120 minut.
Problem B
Krótki postój trwa średnio cztery minuty, ale wystąpił 50 razy.
Łączny czas:
200 minut.
Pojedynczo Problem B wydaje się praktycznie nieistotny.
W skali miesiąca odpowiada jednak za większą stratę niż duża awaria.
Co więcej, częste zdarzenie może być łatwiejsze do usunięcia niż rzadka awaria techniczna.
Właśnie dlatego tak dobrze sprawdza się analiza Pareto przyczyn przestojów.
Pozwala przestać kierować się tym, co najbardziej zapadło nam w pamięć, i zacząć działać na podstawie rzeczywistej skali problemu.
Koszt straty zależy od trzech rzeczy
W praktyce warto analizować jednocześnie trzy parametry.
1. Wielkość pojedynczej straty
Jak długo trwa zdarzenie?
Ile energii zużywa?
Ile sztuk tracimy?
2. Częstotliwość
Czy sytuacja wystąpiła raz w miesiącu czy dwadzieścia razy dziennie?
3. Koszt konsekwencji
Ile kosztuje minuta zatrzymania?
Jaka jest marża na niewyprodukowanej sztuce?
Ile kosztuje energia pobierana podczas biegu jałowego?
Dopiero połączenie tych trzech informacji pokazuje prawdziwy priorytet problemu.
Dwie identyczne linie mogą tracić zupełnie inaczej
To również tłumaczy, dlaczego dwie podobne linie produkcyjne potrafią osiągać różne wyniki.
Na pierwszy rzut oka mają:
takie same maszyny,
ten sam produkt,
podobne czasy pracy,
podobną liczbę operatorów.
A jednak jedna produkuje więcej.
Powodem nie musi być jedna spektakularna różnica.
Może nim być suma drobiazgów.
Linia A ma o kilka mikroprzestojów mniej.
Szybciej rozpoczyna produkcję po zmianie.
Rzadziej oczekuje na materiał.
Ma krótsze biegi jałowe.
Utrzymuje rzeczywisty czas cyklu bliżej normy.
Każda różnica osobno wygląda niewinnie.
Razem tworzą przewagę.
LINK WEWNĘTRZNY: „Dlaczego dwie identyczne linie produkcyjne generują zupełnie różne koszty?”
Przyzwyczajenie jest największym sprzymierzeńcem strat
W zakładach często można usłyszeć:
„Ta maszyna zawsze tak pracowała”.
„Tutaj zawsze chwilę czekamy”.
„Te kilka minut to normalne”.
„Po przerwie zawsze potrzebujemy czasu na rozruch”.
„Tego nie da się wyeliminować”.
Czasami rzeczywiście nie da się usunąć całej straty.
Ale dopóki jej nie zmierzymy, nie wiemy:
jak duża jest naprawdę,
ile razy występuje,
jaki ma koszt,
czy rośnie,
czy jedna zmiana radzi sobie z nią lepiej od drugiej,
czy po zmianie procesu udało się ją ograniczyć.
To właśnie dane pozwalają oddzielić rzeczywiste ograniczenie technologiczne od nawyku organizacyjnego.
Monitoring nie służy do zbierania jak największej liczby danych
Łatwo wpaść w drugą skrajność.
Skoro dane są wartościowe, zacznijmy mierzyć wszystko.
To również nie jest dobry cel.
Nie potrzebujemy tysięcy wykresów, których nikt nie analizuje.
Potrzebujemy danych odpowiadających na konkretne pytania:
Gdzie tracimy czas?
Jak często występuje dana przyczyna?
Która maszyna generuje największe biegi jałowe?
Który proces odbiega od standardu?
Gdzie zużywamy energię bez tworzenia wartości?
Który problem powinniśmy usunąć jako pierwszy?
Dobry system monitoringu powinien pomagać podejmować decyzje, a nie produkować kolejne raporty.
Jak zacząć szukać małych strat?
Nie trzeba od razu optymalizować całego zakładu.
Można rozpocząć od jednej linii.
Najlepiej takiej, która:
regularnie nie realizuje planu,
ma dużą wartość produkcji,
jest wąskim gardłem procesu,
generuje wysokie koszty energii,
często pracuje w trybie jałowym,
ma duży udział pracy ręcznej,
według zespołu „powinna produkować więcej”.
Następnie przez odpowiednio długi okres warto zbierać dane bez zmieniania procesu.
Dopiero później analizujemy:
najczęstsze przestoje,
najdłuższe przestoje,
mikroprzestoje,
rzeczywisty czas cyklu,
biegi jałowe,
zużycie energii,
różnice pomiędzy zmianami,
różnice pomiędzy produktami.
Bardzo często dopiero wtedy okazuje się, że główny problem wygląda zupełnie inaczej, niż zakład zakładał przed rozpoczęciem pomiarów.
Najpierw częstotliwość, później intuicja
Ludzie świetnie zapamiętują duże zdarzenia.
Awarię, która zatrzymała produkcję na cztery godziny, będziemy pamiętać jeszcze długo.
Dwuminutowego zatrzymania z wtorkowego poranka prawdopodobnie nie zapamięta nikt.
Tylko że system może pokazać, że podobne dwie minuty wystąpiły:
387 razy w ciągu kwartału.
I to jest moment, w którym perspektywa całkowicie się zmienia.
Nie patrzymy już na pojedyncze zdarzenie.
Patrzymy na wzorzec.
A optymalizacja produkcji bardzo często zaczyna się właśnie od zauważenia wzorców, które wcześniej ginęły w codziennej pracy zakładu.
1% nie musi wyglądać groźnie. Wystarczy, że pojawia się codziennie
Największym błędem byłoby stwierdzenie, że każda jednoprocentowa strata jest katastrofą.
Nie jest.
W niektórych procesach koszt jej usunięcia może być większy niż potencjalna korzyść.
Dlatego potrzebujemy danych.
Musimy wiedzieć, ile tracimy, dlaczego tracimy i jak często sytuacja się powtarza.
Dopiero wtedy możemy ocenić, czy warto działać.
Jedno jest jednak pewne:
małych, regularnych strat nie warto ignorować tylko dlatego, że pojedynczo wyglądają niewinnie.
Bo produkcja działa codziennie.
Maszyny zużywają energię codziennie.
Mikroprzestoje powtarzają się codziennie.
A straty sumują się razem z nimi.
Dlatego zamiast pytać:
„Czy to dużo?”
zapytaj:
„Jak często to się dzieje?”
To znacznie lepszy punkt wyjścia do optymalizacji.
Chcesz zobaczyć, gdzie naprawdę ucieka czas i energia?
Jeżeli problem dotyczy przestojów, mikroprzestojów, czasu cyklu i OEE, G-SENSE MES pozwala obserwować produkcję na bieżąco i analizować rzeczywiste przyczyny strat.
Jeżeli chcesz znaleźć biegi jałowe i niepotrzebne zużycie energii, monitoring na poziomie pojedynczych urządzeń pozwala zobaczyć to, czego nie pokaże główny licznik zakładu.
Najpierw zobacz stratę. Potem zdecyduj, którą warto usunąć jako pierwszą.
FAQ
Czy 1% straty dziennie oznacza 365% straty rocznie?
Nie. Jeżeli proces każdego dnia traci 1% dostępnego czasu lub potencjału, mówimy w uproszczeniu o 1% analogicznego potencjału w całym analizowanym okresie, a nie o 365%. Istotne jest jednak przeliczenie tego procentu na rzeczywiste godziny, sztuki, kWh i koszty.
Czym są ukryte straty w produkcji?
To straty, które często nie są widoczne w podstawowych raportach. Mogą obejmować mikroprzestoje, wydłużony czas cyklu, krótkie oczekiwanie na materiał, biegi jałowe czy niepotrzebne zużycie energii.
Dlaczego mikroprzestoje są problemem?
Pojedynczy mikroprzestój trwa krótko, ale może występować wiele razy podczas jednej zmiany. Dlatego suma takich zdarzeń może odpowiadać za znaczną część utraconego czasu produkcji.
Jak znaleźć najczęstsze przyczyny strat?
Najlepiej rejestrować zdarzenia automatycznie i analizować zarówno ich łączny czas, jak i liczbę wystąpień. Pomocna jest m.in. analiza Pareto przyczyn przestojów.
Czy OEE pokazuje wszystkie straty produkcyjne?
OEE pozwala oceniać dostępność, wydajność i jakość, ale sama wartość wskaźnika nie wyjaśnia przyczyny problemu. Dlatego OEE warto łączyć z analizą konkretnych przestojów, mikroprzestojów, czasów cyklu i informacji od operatorów.
Jak wykrywać biegi jałowe maszyn?
Można je identyfikować na podstawie danych o stanie produkcji oraz profilu poboru energii urządzenia. Dzięki temu można zobaczyć okresy, w których maszyna pobiera energię, ale nie realizuje produktywnej pracy.